Drugi Produkt Fabryki i czas operacji: dłużej nie znaczy, że operator był wolniejszy 

Spadek marży na zleceniu produkcyjnym ma źródło. Tym razem ślad kosztu prowadzi do czasu operacji. 

Frezarka wykonuje zlecenie na 300 korpusów. Marszruta przewiduje 2,0 minuty na sztukę, czyli 600 minut obróbki, i 40 minut normatywnego przygotowania. Karta zlecenia po zamknięciu pokazuje 840 minut. Raport operacji zestawia je z normą obróbki i wylicza wydajność: 71%. 

Wynik trafia do oceny operatora, bo to on zgłaszał start i koniec pracy. Właściciel pyta: ile z tych minut to tempo człowieka? 

Karta zlecenia tego nie powie. Pokazuje sumę, a w sumie siedzi pięć zjawisk, każde pod innym adresem. Odejmujemy je po kolei.

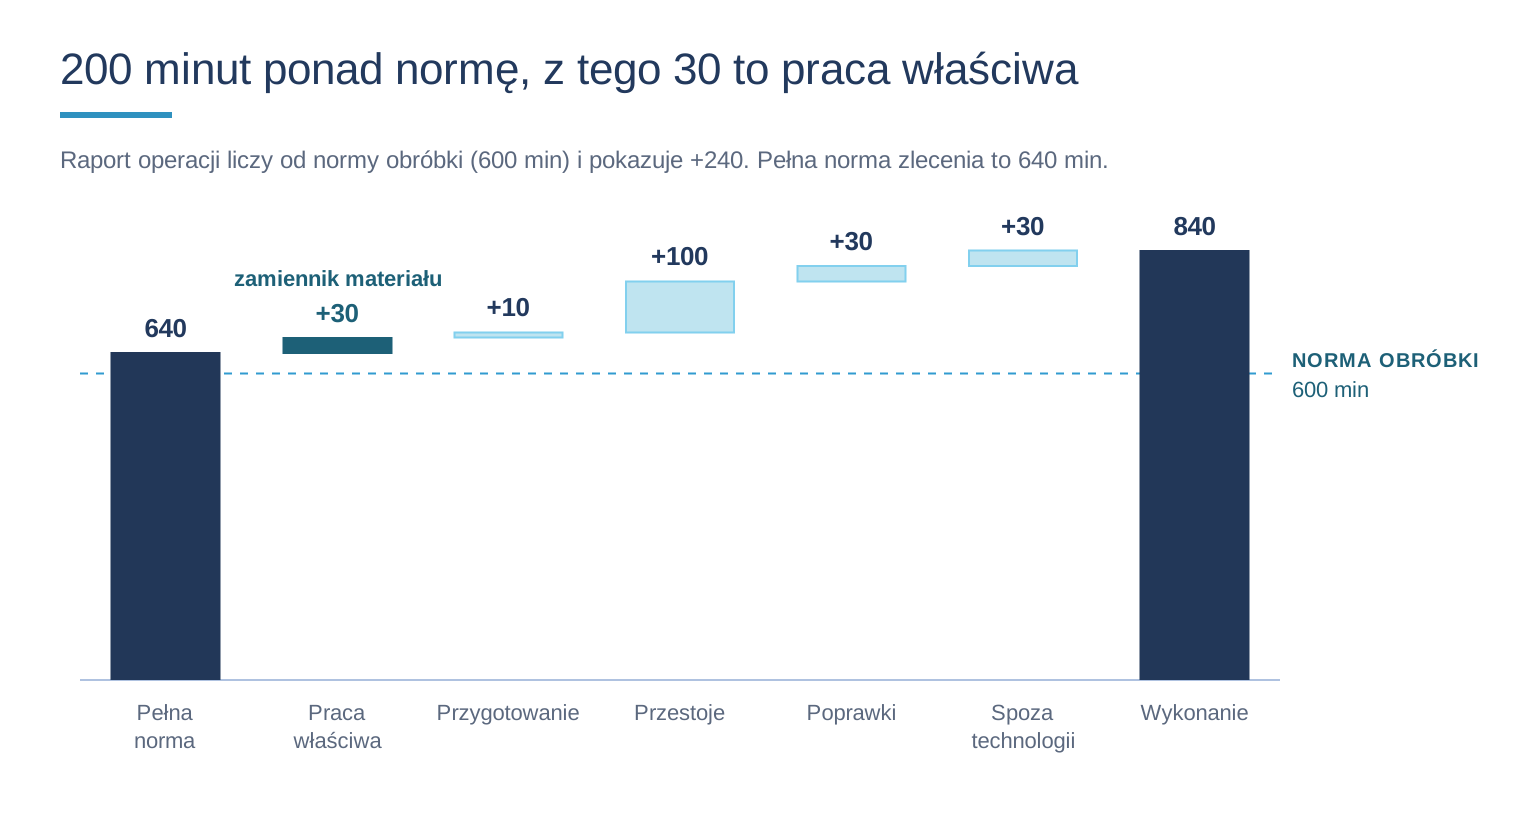
840 minut – czas z karty 

Od startu do końca zlecenia minęło 840 minut. Raport dzieli przez nie 600 minut normatywnej obróbki i wychodzi 71%. 

790 minut · po odjęciu przygotowania 

Operator zgłosił start zlecenia w chwili, gdy zaczął ustawiać maszynę. Ustawienie trwało 50 minut i weszło w czas operacji. 

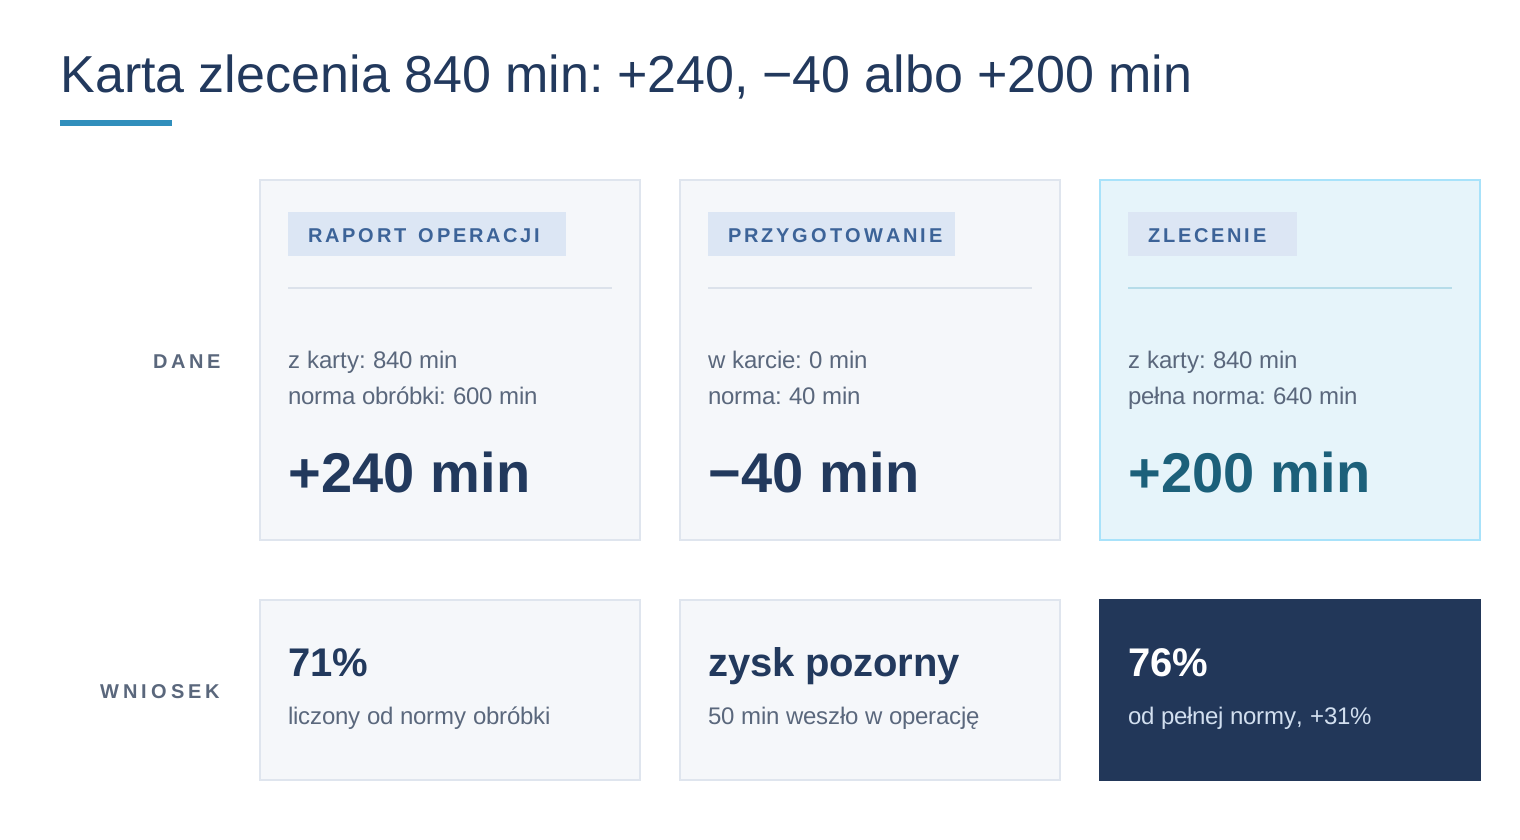
Jeden zapis daje dwa przeciwne odchylenia. Operacja pokazuje 840 minut wobec 600 minut normy obróbki, czyli +240. Przygotowanie, z zerem w karcie, pokazuje 40 minut oszczędności. Na hali wydarzyło się jedno zdarzenie: przygotowanie trwało o 10 minut dłużej niż norma. 

Pełna norma zlecenia wynosi 640 minut: 600 obróbki i 40 przygotowania. Wobec niej odchylenie to +200 minut, czyli 31%, a wskaźnik liczony z pełnej normy daje 76%. Pierwsze 40 minut „nadwyżki” powstało w porównaniu, zanim na hali cokolwiek poszło źle. 
Liczby są przykładowe, zależności realne.

Przezbrojenie ma własny ślad kosztu i zajmie kolejny odcinek. 

690 minut · po odjęciu przestojów 

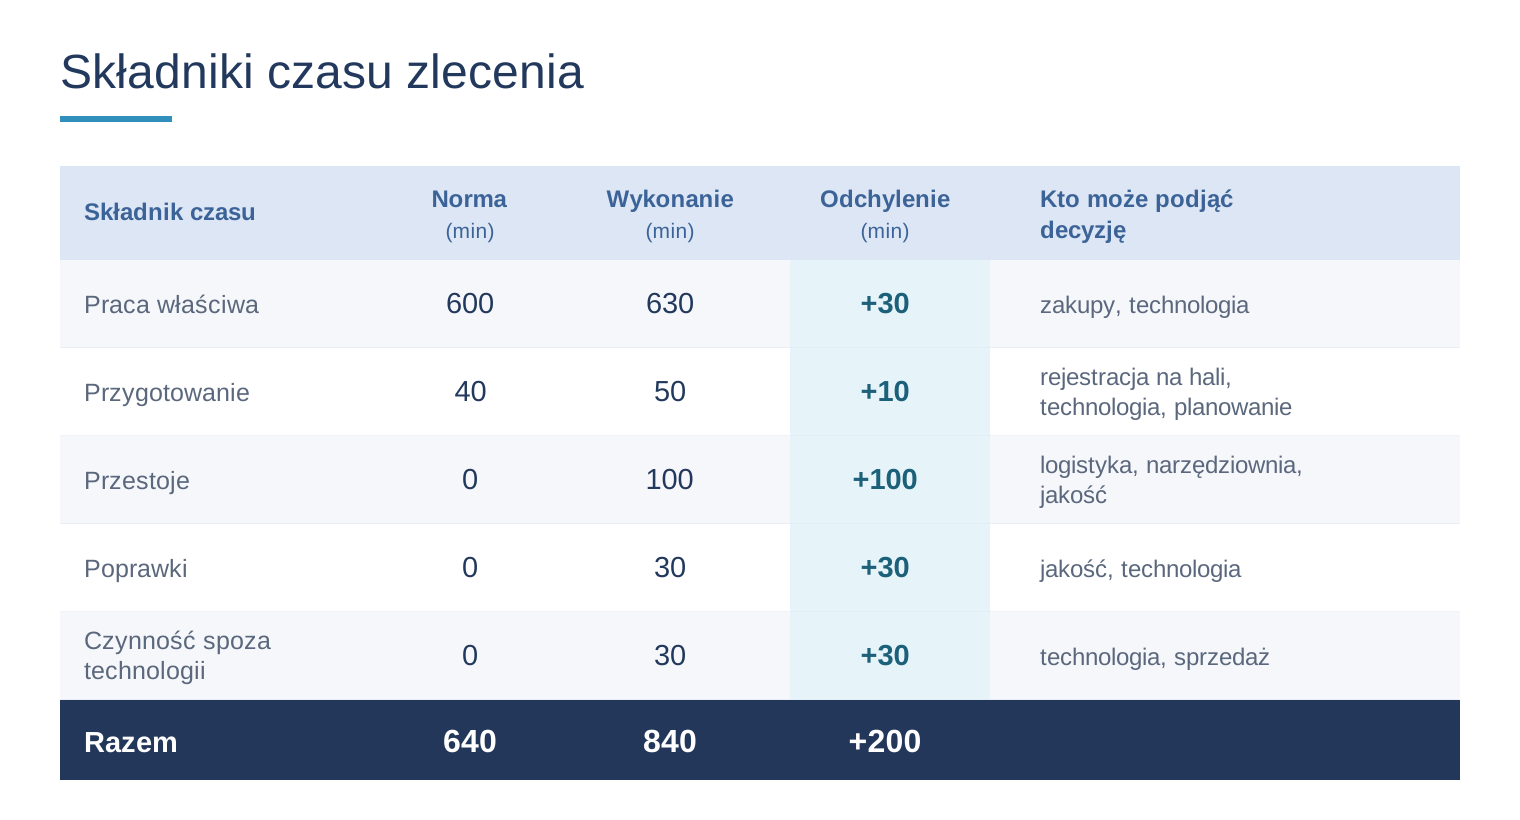
W trakcie zlecenia maszyna stała trzy razy: 45 minut bez materiału, 20 minut w oczekiwaniu na frez z narzędziowni i 35 minut w kolejce do pomiaru. Razem 100 minut. Za część czekania na frez może odpowiadać organizacja stanowiska, czyli także operator. 

Przestój dostanie w cyklu osobny odcinek. 

660 minut · po odjęciu poprawek 

Piętnaście sztuk wróciło po pomiarze do korekty wymiaru i zajęło 30 minut. Wszystkie trafiły potem do wysyłki, więc mieszczą się w 300 sztukach. Bez osobnego oznaczenia poprawka wygląda w karcie jak produkcja. Jej koszt narasta na kolejnych operacjach, ale to temat odcinka o poprawce. 

630 minut · po odjęciu czynności spoza technologii 

Klient dopisał w zamówieniu wymaganie ręcznego gratowania krawędzi. Technologia jeszcze go nie uwzględnia, więc operator gratował każdą sztukę przy maszynie, a stanowisko było w tym czasie zajęte: 6 sekund na sztukę, razem 30 minut. Czynność była potrzebna i wykonana dobrze, ale w marszrucie jej brakuje. 

630 minut · co zostaje 

Zostaje czas, w którym maszyna wytwarzała sztuki: 630 minut na 300 sztuk, czyli 2,1 minuty zamiast 2,0. 

Podstawowy gatunek materiału był niedostępny, więc zakupy kupiły zamiennik o wyższej twardości. Technolog obniżył posuw, żeby utrzymać trwałość narzędzia, i cykl wydłużył się o 6 sekund na sztukę. Na frezarce CNC tempo obróbki wyznacza program. 

Wolniejszego tempa operatora te dane nie pokazują. Całe 30 minut pracy właściwej wyjaśnia zmiana parametrów obróbki. 
Co zapisała karta pracy ?

Rachunek da się odtworzyć tylko wtedy, gdy rejestracja rozdziela minuty. Ile z niego zostaje przy różnych sposobach zapisu: 

  • Sam start i koniec zlecenia: widać 840 minut. 
  • Start i koniec z przestojami i przyczynami: z sumy wychodzi 100 minut przestoju. 
  • Osobna rejestracja przygotowania: 50 minut wraca na właściwe miejsce, a porównanie z pełną normą daje +200 zamiast +240. 
  • Integracja z maszyną: część informacji o pracy stanowiska trafia do systemu automatycznie. Poprawkę i czynność spoza technologii trzeba nadal oznaczyć przy rejestracji. 

W studium Do-Met, firmy obróbki metali, jest 40 maszyn w trzech zmianach i dziesięć lat bez dwóch identycznych ustawień. Przy takiej zmienności średni czas zlecenia nie powie, skąd wziął się koszt. 

Reagujesz na zlecenie albo na wzorzec 

Jeśli sygnał pojawi się jeszcze podczas produkcji albo zaraz po jej zakończeniu, możesz sprawdzić ustawienia, skontrolować partię materiału, zweryfikować ewidencję albo zatrzymać kolejną serię. 

Te same 180 kg widzisz albo w trakcie realizacji, albo w miesięcznym rozliczeniu. W pierwszym przypadku masz jeszcze co zrobić. W drugim zostaje ci kalkulator. 

Inaczej wygląda sytuacja, gdy podobne przekroczenia zaczynają wracać. Rejestrując każde odchylenie razem z wyrobem, maszyną, zmianą, operacją, partią materiału i dostawcą, a po kilku miesiącach sprawdzisz: 

  • przy których wyrobach przekroczenia wracają regularnie; 
  • które normy rozminęły się z rzeczywistym przebiegiem produkcji; 
  • czy różnice koncentrują się na określonych maszynach lub zmianach; 
  • ile w skali roku kosztują powtarzalne przekroczenia; 
  • czy materiał od konkretnego dostawcy daje niższy uzysk mimo tej samej ceny zakupu. 

Marży bronisz zlecenie po zleceniu, a jednocześnie widzisz miejsca, w których spada systematycznie. Wystarczy jedno zestawienie: odchylenia w podziale na wyrób, maszynę i dostawcę. 

Ile kosztowało 200 minut?

Przykład przyjmuje jedną stawkę stanowiska, obejmującą maszynę i operatora: 240 zł za godzinę, czyli 4 zł za minutę. Gratowanie liczy się według tej samej stawki, bo operator wykonywał je przy maszynie, a stanowisko było zajęte. 

Koszt planowany wynosi 2 560 zł (640 minut), wykonanie 3 360 zł (840 minut). Odchylenie kalkulacyjne zlecenia to 800 zł. Raport samej operacji pokaże 960 zł, a przygotowanie 160 zł „oszczędności”. W zależności od przyjętego modelu rozliczeń odchylenie zostaje na zleceniu albo przechodzi do kosztów wydziałowych i rozkłada się w narzucie na inne wyroby. 
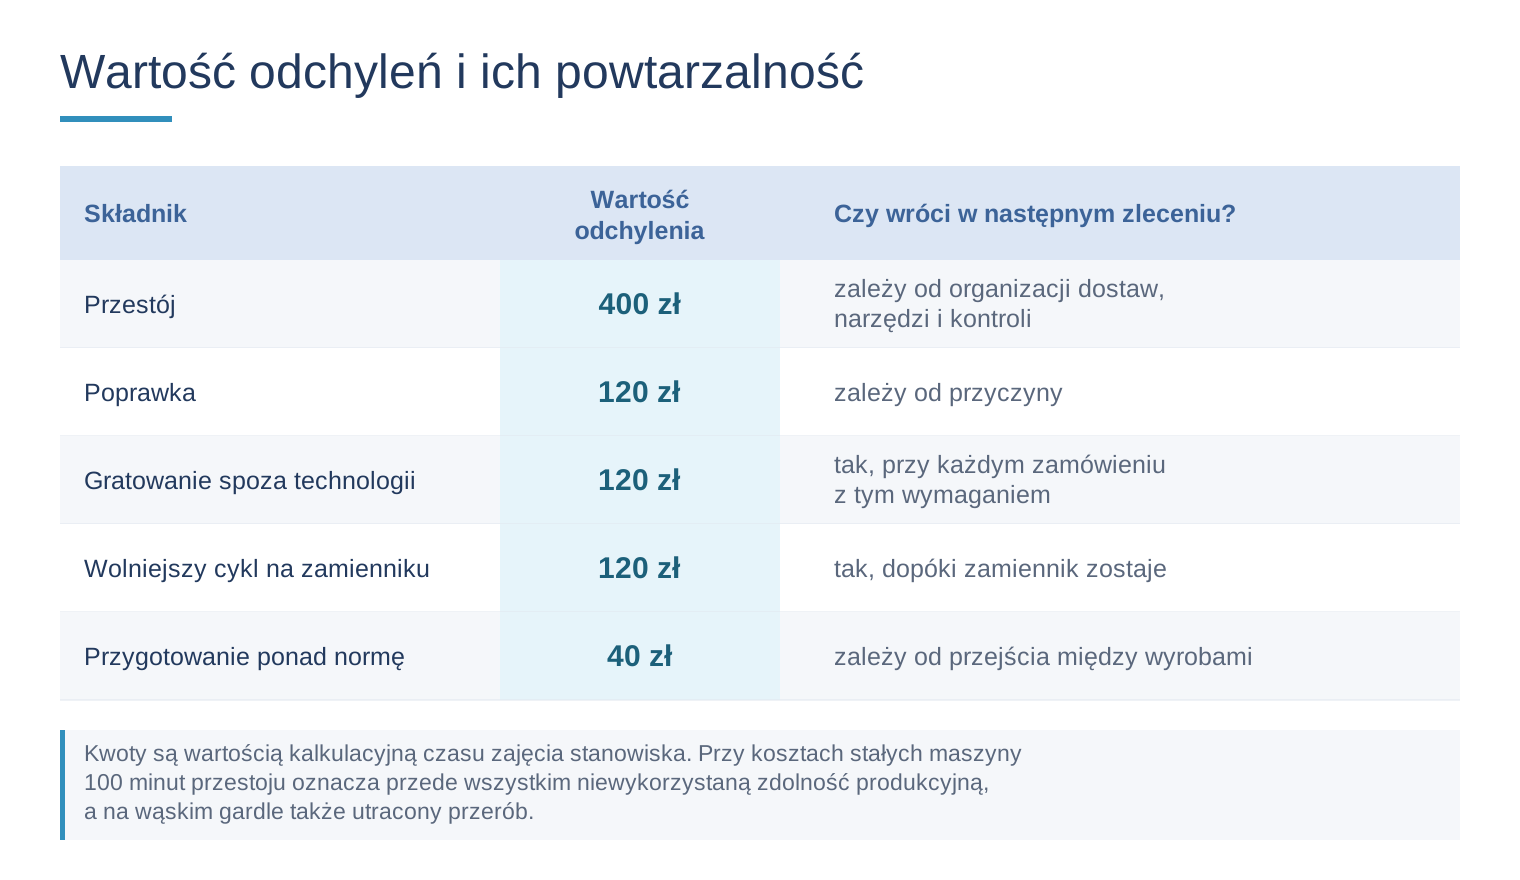
Gratowanie i wolniejszy cykl różnią się od pozostałych pozycji tym, że należą do wyrobu. Przy następnym zamówieniu na 300 sztuk wrócą jako 0,80 zł na sztukę przy przyjętej stawce, a wycena oparta na normie 2,0 minuty ich nie uwzględni. 

Które minuty mogą wejść do technologii? 

Po zleceniu na 840 minut norma 2,0 minuty wygląda na nierealną. Podniesienie czasu jednostkowego do 2,8 minuty zamknęłoby odchylenie w raporcie i zapisało w technologii brak prętów, frez na ostrzeniu i kolejkę do pomiaru. Przy braku komponentu wyższa norma ukryłaby problem zaopatrzeniowy. 

Do technologii wchodzą dwie pozycje z 200 minut, każda inną drogą: 

  • Gratowanie, 30 minut: nowa czynność w marszrucie. Jeśli wymaganie klienta jest stałe, technolog dopisuje gratowanie jako osobny krok z własnym czasem, a sprzedaż uwzględnia je w cenie. Czas jednostkowy frezowania zostaje bez zmian. 
  • Wolniejszy cykl, 30 minut: zmiana czasu istniejącej operacji. Jeśli zamiennik zostaje na stałe, zakupy i technologia podejmują decyzję o materiale, a nowy czas jednostkowy frezowania ją zapisuje. Jeśli zamiennik był jednorazowy, norma zostaje bez zmian. 

Pozostałe 140 minut, czyli przestoje, poprawki i 10 minut przygotowania, zostaje w analizie strat.

Vendo.ERP 

Vendo.MES rejestruje wykonanie operacji, czas pracy, przezbrojenia i przestoje z przyczynami, a po integracji z maszynami część danych pobiera automatycznie. Liczy też wydajność i OEE. Ile z rachunku 840 minut da się z tych danych odtworzyć, zależy od tego, czy na hali oddziela się przygotowanie od obróbki i oznacza poprawki. 

Raport PRE–IN–POST  zestawia kalkulację ofertową, koszt z BOM-u i technologii oraz wykonanie zlecenia. Wniosek, że cykl wydłużył zamiennik materiału, stawia już technolog. 

Pierwsze zestawienie 

Wybierz jedną operację z największą nadwyżką czasu w ostatnich sześciu miesiącach. Rozłóż nadwyżkę na pięć składników: pracę właściwą, przygotowanie, przestoje, poprawki i czynności spoza technologii. 

Policz, ile nadwyżki da się przypisać do składnika z danych, które system już ma. 

Jeśli cała nadwyżka zostaje nieprzypisana, odpowiedź też jest gotowa: pierwszym krokiem jest zmiana sposobu rejestracji na hali. 

Dwa produkty 

Fabryka wykonała 300 korpusów. Pierwszy produkt jest gotowy do wysyłki. 

Drugi to rzeczywisty koszt ich wytworzenia. 

Zlecenie trwało 840 minut. Dopiero po rozdzieleniu minut wiadomo, ile z tego kosztu przypada na obróbkę, ile na organizację produkcji, a ile na czynności, których zabrakło w technologii. 

Marża na zleceniach produkcyjnych – FAQ

Spada, gdy rzeczywisty koszt wytworzenia odbiega od kalkulacji, a różnica nie trafia do miejsca, które ją wywołało. Przy czasie operacji źródłem bywa suma minut przypisana operatorowi, choć powstała z przestojów, poprawek, czynności spoza technologii lub zmiany materiału.

Każda minuta ponad normę ma wartość kalkulacyjną czasu stanowiska. W zależności od modelu rozliczeń obciąża zlecenie albo koszty wydziałowe. Składniki należące do wyrobu, takie jak dodatkowa czynność lub wolniejszy cykl, wracają przy każdym kolejnym zamówieniu.

Zacznij od jednej operacji i sprawdź, czy rejestracja rozdziela przygotowanie, przestoje i poprawki. Bez tego każda zmiana normy lub ceny opiera się na sumie minut.

Normatywny czas wykonania jednej sztuki w danej operacji, zapisany w technologii. Razem z czasem przygotowawczo-zakończeniowym i liczbą sztuk daje normatywny czas operacji na zleceniu.

Tyle, ile wynosi stawka stanowiska: maszyny i robocizny, chyba że stawka maszyny już obejmuje pracę operatora. Dla czynności ręcznych, które nie zajmują maszyny, właściwa jest sama stawka robocizny. Na wąskim gardle do wartości kalkulacyjnej dochodzi utracona zdolność produkcyjna.

Vendo.MES rejestruje czas pracy, przezbrojenia i przestoje z przyczynami oraz monitoruje wydajność i OEE. Raport PRE–IN–POST zestawia kalkulację, technologię i wykonanie zlecenia.

Mechanizmy kontroli marży zlecenia produkcyjnego działają już w Vendo.ERP

Są gotowe do pokazania w każdej chwili.

Bartłomiej Rutkowski

Ekspert w obszarze ERP i procesów biznesowych w firmach produkcyjnych i handlowych. Koncentruje się na wykorzystaniu technologii do poprawy przepływu informacji, kontroli kosztów i rentowności. W projektach stawia na rozwiązania, które odpowiadają na realne problemy operacyjne i mają uzasadnienie biznesowe. Ma 20 lat doświadczenia biznesowego, a od 10 lat rozwija Vendo.ERP na rynku.

Spis treści