

Ręczna rejestracja produkcji przez operatora to zdecydowanie krok w dobrą stronę. Zwiększa świadomość pracowników, podnosi dyscyplinę i realnie wpływa na wzrost wydajności oraz efektywności pracy. Jest jednak tylko pierwszym etapem. Głównym problemem ręcznej rejestracji są niestety błędy ludzkie.
Operatorzy nie zawsze precyzyjnie rejestrują moment rozpoczęcia i zakończenia operacji, zdarza się niedokładne raportowanie wykonanych ilości, a co najgorsze – bardzo często pomijane są krótsze i dłuższe przestoje. Rozwiązaniem tego problemu jest bezpośrednia integracja maszyn z systemami klasy MES. Zapraszamy do lektury.
Jakie korzyści zapewnia integracja MES z maszynami?
System MES umożliwia dokładne i automatycznie zbierane dane w czasie rzeczywistym.
Tym samym wiemy dokładnie:
- kiedy dana operacja faktycznie się rozpoczęła i zakończyła,
- ile czasu zajęło przezbrojenie,
- jak często i jak długo trwały przestoje,
- w jakim tempie pracowała maszyna i z jakimi taktami.
Te precyzyjne dane stają się solidną podstawą do głębokiej analizy procesu produkcyjnego. Możemy identyfikować rzeczywiste wąskie gardła, optymalizować harmonogramy, lepiej planować prace konserwacyjne i realnie podnosić OEE – wskaźnik ogólnej efektywności wyposażenia.
Integracja MES z maszynami to nie tylko kwestia wygody lecz warunek konieczny, jeśli chcemy przejść z zarządzania produkcją opartego na przybliżeniach do zarządzania opartego na faktach.
Dla dyrektorów operacyjnych, kierowników utrzymania ruchu i integratorów kluczowe nie jest pytanie „czy” integrować, ale „jak” zrobić to stabilnie, bezpiecznie i bez paraliżu linii. W związku z tym prezentujemy poniżej wskazówki dotyczące protokołów, sprzętu i architektury przepływu danych.
Jakie korzyści zapewnia integracja MES z maszynami?
System MES umożliwia dokładne i automatycznie zbierane dane w czasie rzeczywistym.
Tym samym wiemy dokładnie:
- kiedy dana operacja faktycznie się rozpoczęła i zakończyła,
- ile czasu zajęło przezbrojenie,
- jak często i jak długo trwały przestoje,
- w jakim tempie pracowała maszyna i z jakimi taktami.
Te precyzyjne dane stają się solidną podstawą do głębokiej analizy procesu produkcyjnego. Możemy identyfikować rzeczywiste wąskie gardła, optymalizować harmonogramy, lepiej planować prace konserwacyjne i realnie podnosić OEE – wskaźnik ogólnej efektywności wyposażenia.
Integracja MES z maszynami to nie tylko kwestia wygody lecz warunek konieczny, jeśli chcemy przejść z zarządzania produkcją opartego na przybliżeniach do zarządzania opartego na faktach.
Dla dyrektorów operacyjnych, kierowników utrzymania ruchu i integratorów kluczowe nie jest pytanie „czy” integrować, ale „jak” zrobić to stabilnie, bezpiecznie i bez paraliżu linii. W związku z tym prezentujemy poniżej wskazówki dotyczące protokołów, sprzętu i architektury przepływu danych.
Jakie protokoły transmisji gwarantują stabilną komunikację między IT a OT?
Dedykowane sterowniki z reguły generują wysokie koszty implementacji i utrzymania, dlatego w branży produkcyjnej standardem w są protokoły otwarte, które unifikują warstwę sprzętową (PLC/CNC) z warstwą aplikacyjną programów MES czy ERP.
OPC UA (Open Platform Communications Unified Architecture)
OPC UA to standard komunikacji przemysłowej używany do wymiany danych między urządzeniami, systemami i oprogramowaniem. Można go sobie wyobrazić jako „język”, dzięki któremu sterowniki, czujniki i aplikacje przemysłowe potrafią się ze sobą porozumieć. Zapewnia on bezpieczną i niezależną od producenta integrację w automatyce przemysłowej i systemach sterowania.
- Wskazówka wdrożeniowa: wykorzystuj OPC UA do przesyłania strukturyzowanych danych o stanie maszyny (np. gotowość, awaria, mikroprzestój) oraz zaawansowanych parametrów procesowych (temperatura, ciśnienie, drgania) bezpośrednio do systemów analitycznych.
MQTT (Message Queuing Telemetry Transport)
Lekki protokół oparty na modelu subskrypcji (Publish/Subscribe). Idealny, gdy masz do czynienia z rozproszoną infrastrukturą lub setkami sensorów IoT (IIoT). Nie obciąża sieci tak jak ciągłe odpytywanie (polling) w OPC UA.
- Wskazówka wdrożeniowa: MQTT doskonale sprawdza się przy przesyłaniu szybkich, zdarzeniowych informacji do programów planistycznych (APS) lub monitorujących, np. sygnału o zakończeniu cyklu pracy prasy czy liczniku wyprodukowanych sztuk.
MTConnect i API (REST/WebSocket)
Dla nowoczesnych gniazd obróbczych (CNC, roboty spawalnicze) standardem staje się MTConnect – otwarty protokół, który fabrycznie definiuje słownik pojęć dla obróbki skrawaniem. Z kolei do bezpośredniej, rzadszej wymiany danych transakcyjnych (np. pobranie zlecenia z ERP) stosuje się klasyczne REST API (dane w formacie JSON).
Jak fizycznie pobrać sygnał ze starej maszyny, która nie ma portu Ethernet?
Teoria o Przemyśle 4.0 brzmi świetnie, dopóki nie wejdziesz na halę, gdzie połowa parku maszynowego to sprawne, ale 20-letnie prasy mechaniczne, gilotyny czy wtryskarki bez cyfrowych interfejsów komunikacyjnych. Wypchnięcie ich z systemu monitorowania produkcji to błąd – je również trzeba zmapować.
Strategia nr 1: bramki IoT
Bramki komunikacyjne to urządzenia, które łączą „stare” maszyny przemysłowe z nowoczesnymi systemami IT, zamieniając jeden sposób przesyłania danych na inny. W praktyce działają jak tłumacz, który odbiera dane z protokołów takich jak Modbus RTU czy Profibus i udostępnia je dalej w sieci Ethernet.
Wdrożenie polega na podłączeniu bramki do maszyny lub sieci, ustawieniu jej parametrów (np. jakie sygnały ma odczytywać i jak je mapować) oraz konfiguracji sposobu wysyłania danych do systemu nadrzędnego. Po uruchomieniu bramka działa automatycznie, zbiera dane z urządzeń i przekazuje je do systemów monitoringu, SCADA lub chmury.
Strategia nr 2: bezpośrednie oprogramowanie sygnałów I/O (Digital/Analog)
Najprostsza i najmniej inwazyjna metoda. Pobieramy sygnały elektryczne bezpośrednio z szafy sterowniczej maszyny poprzez dołożenie rozproszonych modułów wejść/wyjść (I/O) podpiętych do sieci LAN.
- Sygnał „Maszyna pracuje”: Pobierany np. ze stycznika głównego silnika, cewki elektrozaworu lub kontrolki statusu.
- Sygnał „Takt/Sztuka”: Pobierany z krańcówki, fotokomórki lub czujnika indukcyjnego zliczającego fizyczny produkt.
- Wskazówka dla UR: Zawsze separuj galwanicznie (np. poprzez przekaźniki pomocnicze lub transoptory) sygnały maszynowe od modułów zbierających dane. Awaria po stronie infrastruktury IT nie może unieruchomić maszyny.
Jak ustrukturyzować przepływ danych, aby systemy nie generowały opóźnień?
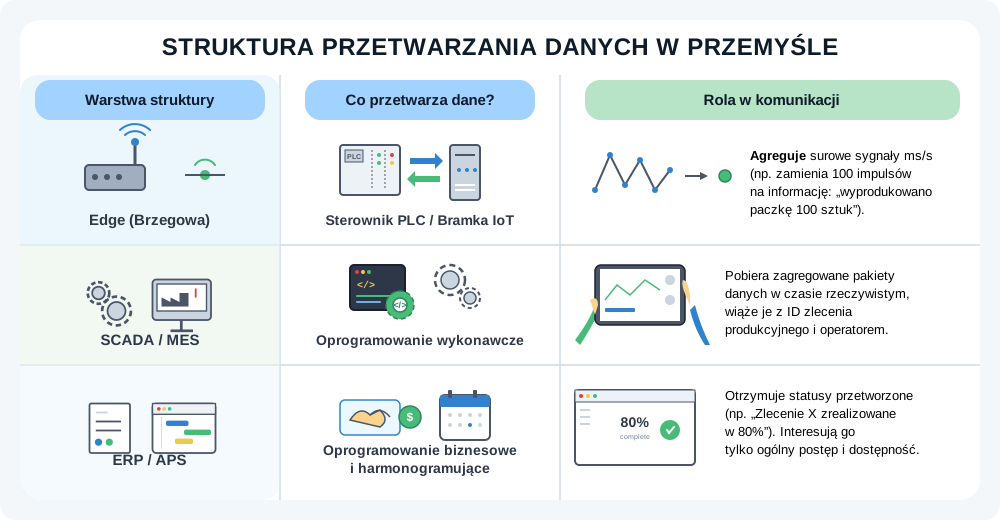
Samo połączenie kablowe i uruchomienie protokołu to połowa sukcesu. Diabeł tkwi w architekturze danych. Przesyłanie każdego drgnięcia czujnika bezpośrednio do bazy danych systemu ERP lub MES natychmiast zapcha sieć i „zamuli” aplikację.
Kluczowa wskazówka dotycząca dwukierunkowości
Komunikacja maszyna-program nie powinna działać tylko w jedną stronę (zbieranie danych). Nowoczesne wdrożenia wykorzystują komunikację zwrotną.
Gdy system APS zmienia kolejność zleceń na dany dzień, zaktualizowany harmonogram trafia do systemu MES, a ten automatycznie wysyła do sterownika maszyny (np. przez OPC UA) nastawy i receptury dla kolejnego produktu. Eliminujemy w ten sposób błędy ludzkie przy przezbrojeniach (pomyłki w temperaturach, ciśnieniach czy wymiarach), drastycznie redukując liczbę braków rozruchowych.
